


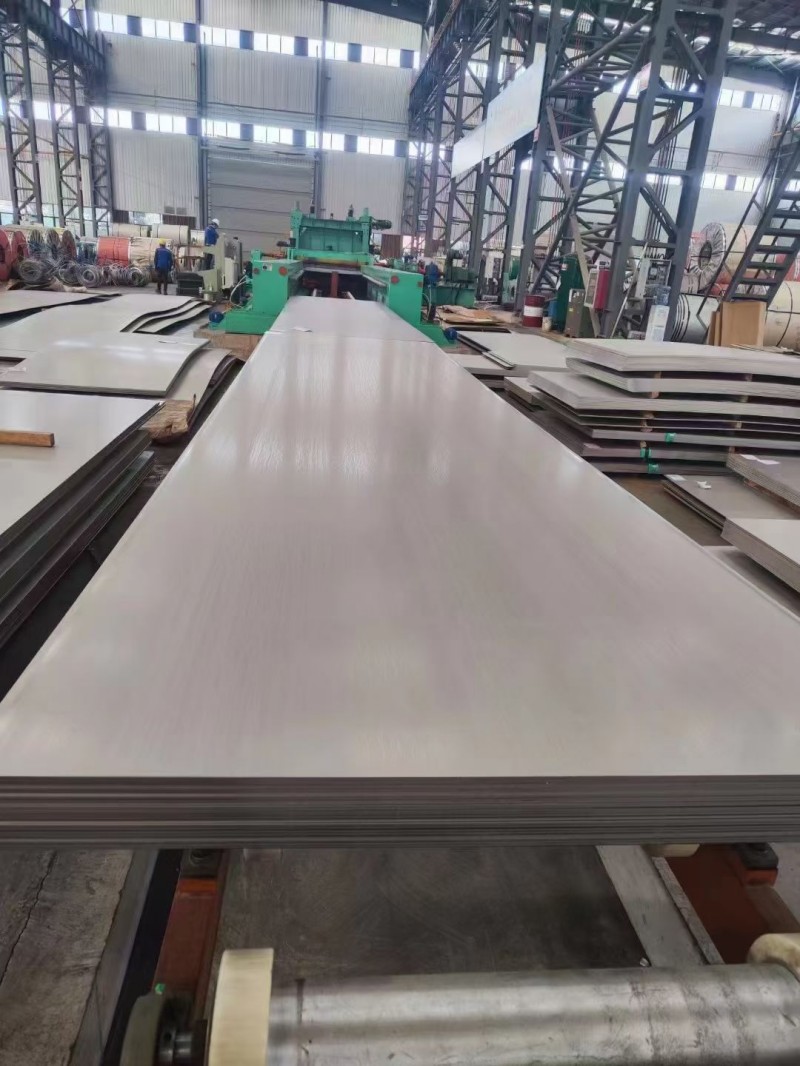
Hoja de acero inoxidable 304 laminada en caliente
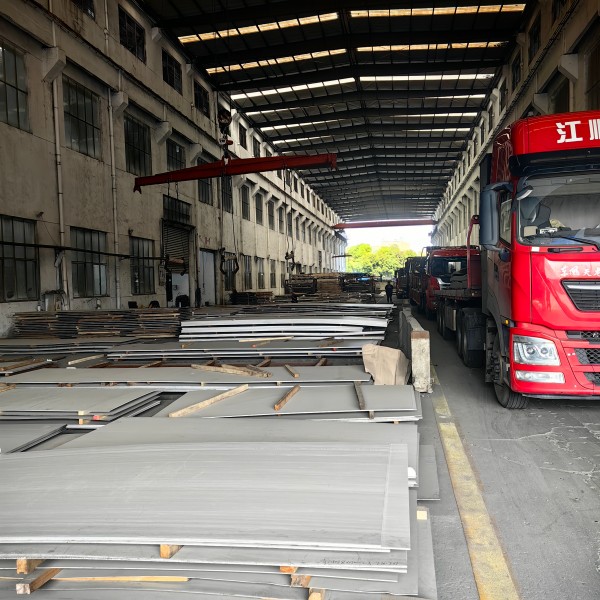
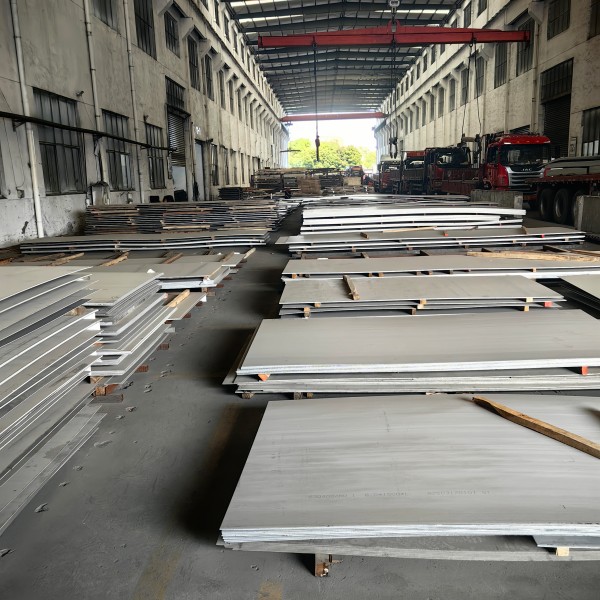
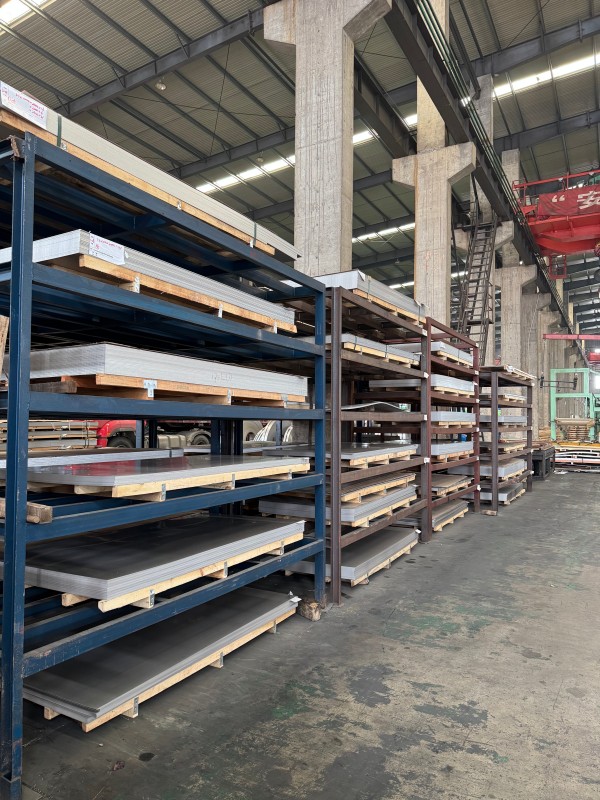
Las láminas de acero inoxidable 304 laminadas en caliente ofrecen una cadena de suministro completa de servicios. En términos de procesamiento dimensional, apoyamos la nivelación de longitud fija, el corte preciso y el corte de piezas de forma irregular, con un estricto control de tolerancia para satisfacer las necesidades del ensamblaje de precisión. Nuestra fábrica china líder garantiza calidad; Cada lote de láminas viene con un certificado de calidad del material del fabricante original y ofrecemos servicios de verificación, como pruebas espectrales y pruebas no destructivas, respaldando la reinspección por parte de terceros.
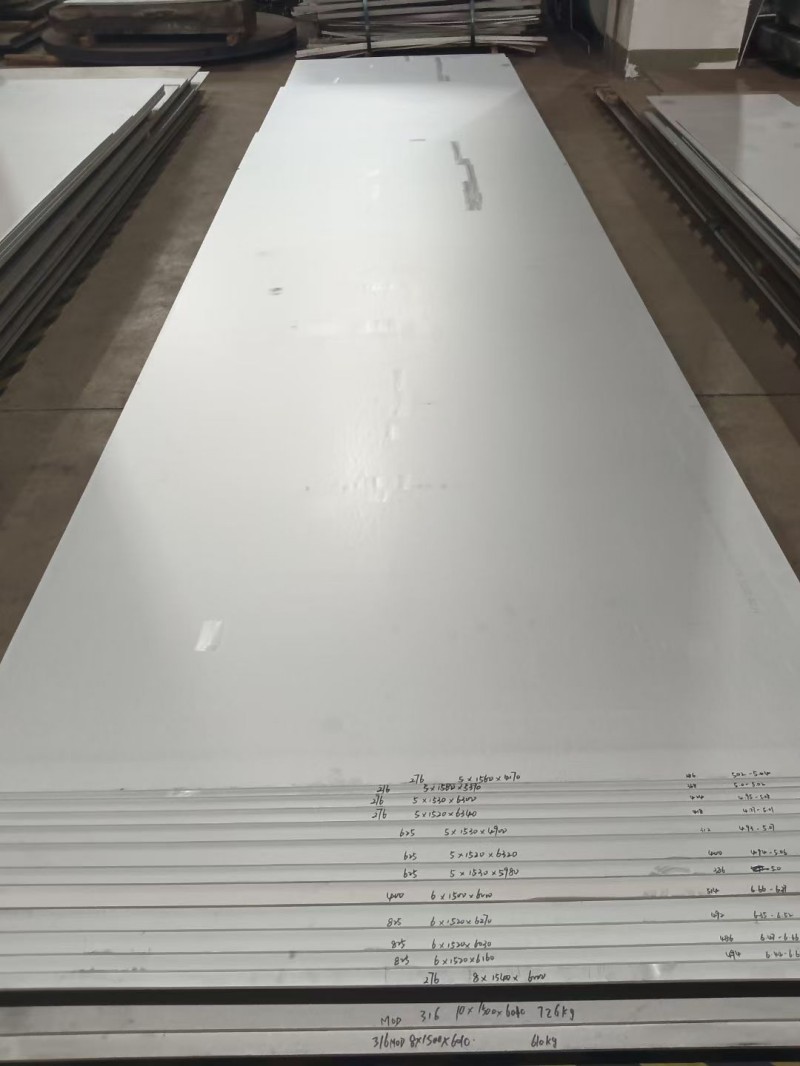
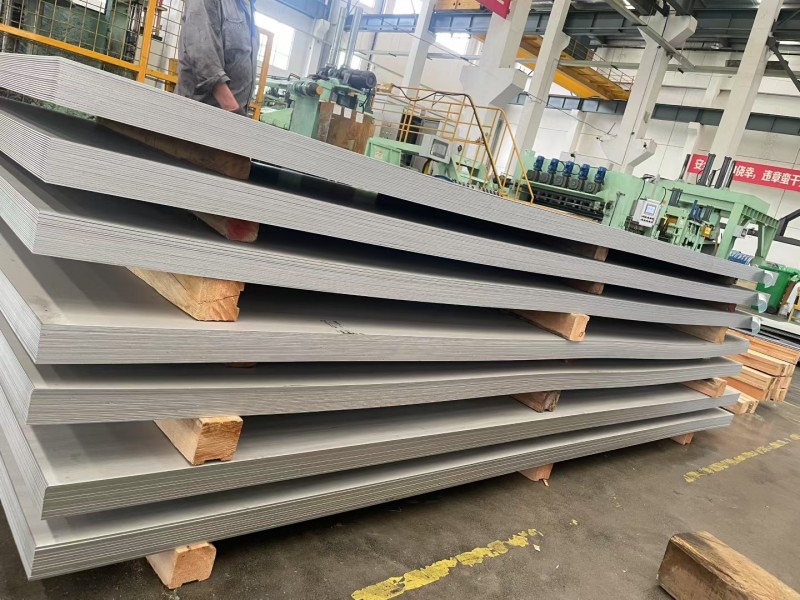
Las láminas de acero inoxidable 304 laminadas en caliente son láminas de acero inoxidable austenítico ampliamente utilizadas en campos industriales, que cumplen con la norma nacional GB/T 4237 y las normas internacionales como ASTM y JIS, con una amplia gama de especificaciones. El rango de espesor estándar de nuestra fábrica es de 3,0 mm a 60 mm, con placas extragruesas personalizables hasta 200 mm. Los anchos de chapa más comunes son 1500 mm, 1800 mm y 2000 mm, con una longitud estándar de 6000 mm, y también se pueden personalizar tamaños no estándar. El acabado superficial estándar es el número 1 laminado en caliente y decapado, con una apariencia uniforme de color blanco plateado mate. Las placas de espesor medio (3-12 mm) se usan principalmente para marcos de equipos y componentes estructurales municipales, mientras que las placas más gruesas (16 mm y más) se usan ampliamente en recipientes a presión, tanques de almacenamiento de químicos, maquinaria pesada y otras aplicaciones de soporte de presión de servicio pesado.
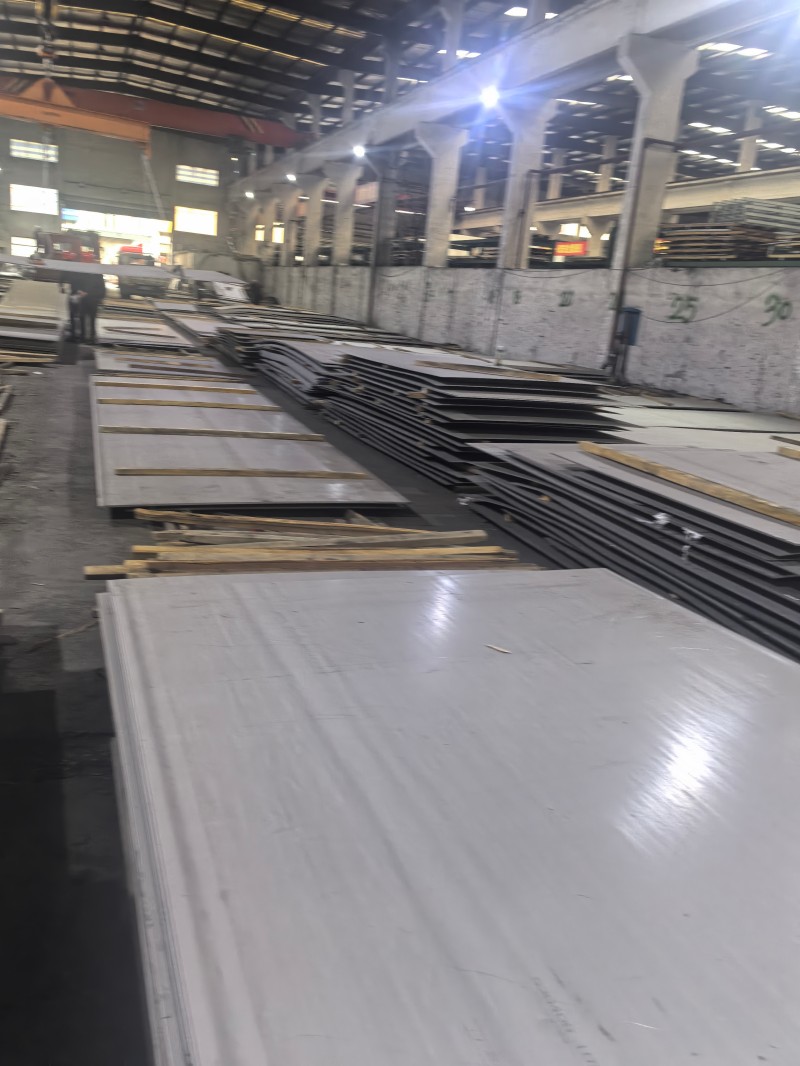
Proceso de producción de núcleo de placa de acero inoxidable 304 laminada en caliente
I. Preparación y calentamiento de losas
Base de materia prima: Losa de acero inoxidable austenítico 304 de colada continua, espesor estándar 150-250 mm
Pretratamiento: rectificado de grietas, inclusiones y otros defectos primarios en la superficie antes de la entrada al horno.
Equipo de calefacción: Horno de viga móvil
Parámetros del proceso: Calentamiento uniforme dentro del rango de 1200-1250 ℃
Puntos de control clave: obtención de una estructura austenítica monofásica, reducción de la resistencia a la deformación y prevención del sobrecalentamiento y la precipitación intergranular por agotamiento del cromo.
II. Proceso de laminación áspera
Preproceso: desincrustación con agua a alta presión para eliminar las incrustaciones de óxido primario de la superficie y evitar que se presionen contra la superficie de la placa.
Método de laminación: Laminación alternativa de múltiples pasadas en un molino de desbaste
Resultado del formado: losa de 200 mm de espesor laminada en losas intermedias de 30-60 mm
Puntos de control clave: control de la tolerancia del ancho y la planitud de la placa, refinamiento preliminar del grano
III. Finalizar el proceso de laminación
Compatibilidad del equipo
Placa delgada de 3-12 mm: 7 Laminador continuo para placas medianas y pesadas (14 mm y superiores): Laminador reversible de soporte único
Tres indicadores de control básicos
Temperatura de laminación final: estable dentro del rango austenítico de 900 a 1000 ℃ para evitar la precipitación de la fase frágil
Precisión del espesor: Sistema de control automático del espesor AGC, precisión estándar nacional ±0,1~±0,3 mm
Control de la forma de la placa: garantiza la planitud de la placa mediante la tecnología de giro y desplazamiento de rodillos.
Desafíos del proceso: el acero inoxidable 304 tiene una resistencia a la deformación mucho mayor que el acero al carbono ordinario, lo que requiere mayor precisión en la carga del molino y en la forma del rodillo.
IV. Recepción de enfriamiento y formación de flujo laminar
Proceso de enfriamiento: sistema de enfriamiento de flujo laminar para un enfriamiento uniforme y un control preciso de la velocidad de enfriamiento
Propósito principal: Evitar granos gruesos y garantizar propiedades mecánicas uniformes y estables, como resistencia y plasticidad de la placa.
Método de recepción
Placas delgadas de 3 a 12 mm: enrolladas en bobinas de acero laminadas en caliente para un fácil procesamiento y transporte continuo
Placas de 14 mm de espesor: cortadas directamente a la medida en placas individuales de espesor medio.
V. Recocido de solución (proceso clave central)
Necesidad del proceso: La laminación en caliente y el enfriamiento precipitarán los compuestos de carburo de cromo, lo que provocará el agotamiento del cromo entre los granos y reducirá significativamente la resistencia a la corrosión.
Parámetros del proceso: Calentamiento a 1050-1100 ℃ y mantenimiento, seguido de enfriamiento rápido con agua/aire a temperatura ambiente.
Función principal: Los carburos se disuelven completamente en la matriz austenítica, bloqueándose en una estructura monofásica y restaurando la resistencia a la corrosión y la plasticidad.
Selección de equipo:
Placas Laminadas: Procesamiento por lotes en un horno de recocido continuo
Placas Gruesas: Horno de recocido tipo carro
VI. Decapado y Pasivado
Función principal: Elimina la densa capa de óxido después del laminado en caliente y el recocido, formando una película de pasivación en la superficie para mejorar la resistencia básica a la corrosión.
Proceso de dos etapas:
Predecapado con ácido sulfúrico: afloja la estructura de incrustaciones de óxido
Ácido nítrico + ácido fluorhídrico Decapado final con ácido mixto: Elimina completamente la capa de óxido y simultáneamente completa la pasivación.
Superficie del producto terminado: Superficie laminada en caliente estándar NO.1 blanco plateado mate uniforme
Puntos clave de control: controle con precisión la proporción de la solución ácida y el tiempo de remojo para evitar el decapado por exceso de ácido y la corrosión intergranular.
VII. Acabado e inspección de fábrica.
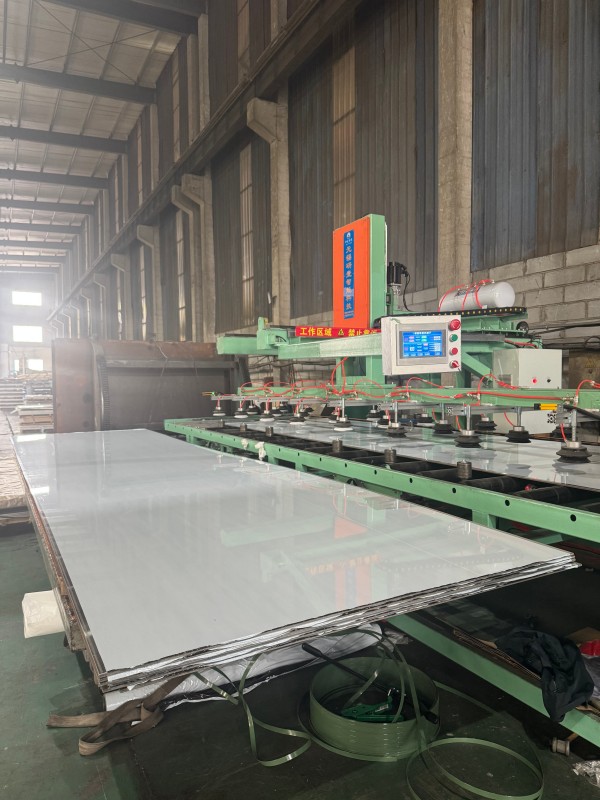
Proceso de acabado: la máquina niveladora corrige la forma de la placa, la unidad de corte de bordes recorta los lados y realiza un corte longitudinal a las dimensiones especificadas.
Proceso de inspección
Inspección de rollos/hojas: tolerancia de espesor, calidad de la superficie
Verificación de muestreo: propiedades mecánicas, composición química.
Entrega: Emisión del certificado de calidad original de fábrica.
¿Qué factores afectan el precio de la chapa de acero inoxidable 304 laminada en caliente?
I. Costos de las materias primas: el principal soporte subyacente de las fluctuaciones de precios
Los costos de las materias primas representan aproximadamente el 80% del costo total de las láminas de acero inoxidable 304 laminadas en caliente, lo que las convierte en el principal factor de las fluctuaciones de precios.
1. Materias primas a base de níquel: el acero inoxidable 304 contiene entre un 8% y un 10,5% de níquel. Los costes del níquel representan casi la mitad del coste de la materia prima, lo que lo convierte en la variable más importante en las fluctuaciones de precios. Las acerías nacionales utilizan principalmente arrabio con alto contenido de níquel y chatarra de acero inoxidable 304 como fuentes de níquel, complementadas con una pequeña cantidad de níquel electrolítico. Los precios internacionales del níquel de la LME, las políticas de exportación de mineral de níquel/arrabio de níquel de Indonesia y el desvío de la demanda de níquel hacia nuevas baterías de energía impactan directamente el costo de la chapa.
2. Materias primas de ferrocromo: el acero inoxidable 304 contiene entre un 18% y un 20% de cromo. El ferrocromo con alto contenido de carbono es el segundo elemento de mayor coste de aleación. Los cambios en la oferta en los principales países productores, como Sudáfrica y Kazajstán, así como la tasa de utilización de la capacidad de producción nacional de ferrocromo, afectarán los precios de la chapa a través de consideraciones de costos.
3. Energía y materiales auxiliares: La laminación en caliente es un proceso que consume mucha energía. Las fluctuaciones de los precios de la electricidad y del coque afectan directamente a los costes de rodadura. Al mismo tiempo, el precio de las materias primas químicas utilizadas para el decapado y pasivación también afectará ligeramente el coste final de la superficie decapada laminada en caliente número 1.
II. Estructura de oferta y demanda: impulsores directos de las fluctuaciones de precios a corto plazo
1. Lado de la oferta: Los planes de liberación de capacidad y mantenimiento/reducción de producción de las principales acerías nacionales de acero inoxidable determinan directamente la oferta del mercado spot. La nueva capacidad que entrará en funcionamiento y la afluencia de acero laminado en caliente importado aumentarán la presión de la oferta del mercado y suprimirán los aumentos de precios. Cuando las restricciones de protección ambiental y los controles del consumo de energía se endurecen, las tasas de operación de las acerías disminuyen y la contracción de la oferta respalda los precios.
2. Lado de la demanda: El acero 304 laminado en caliente se utiliza principalmente en tanques de almacenamiento de productos químicos, recipientes a presión, maquinaria pesada e infraestructura municipal. Las tasas de operación y los cronogramas de inicio de proyectos de las industrias transformadoras determinan directamente la demanda de adquisiciones. La industria experimenta picos estacionales y temporadas bajas. La demanda máxima durante el "septiembre dorado y octubre plateado" y el período de almacenamiento de finales y principios de año tiende a hacer subir los precios, mientras que una demanda más débil en la temporada baja de verano ejerce presión a la baja sobre los precios.
3. Niveles de inventario: El inventario social y el inventario de las acerías son reflejos directos de la relación de oferta y demanda. Cuando los inventarios continúan acumulándose y los productos al contado se acumulan, los comerciantes y las acerías están más dispuestos a bajar los precios para mover el inventario; cuando los inventarios se reducen a niveles bajos, los proveedores están más dispuestos a mantener los precios, lo que hace que sea más probable que los precios suban que bajen.
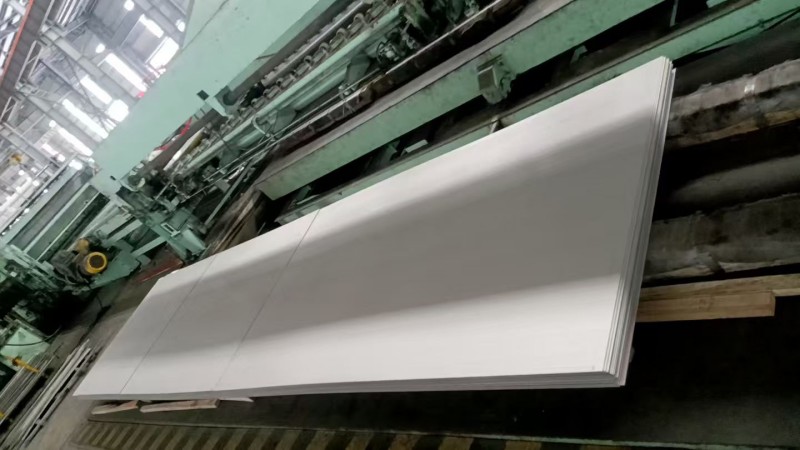
Las placas de acero inoxidable 304 laminadas en caliente del mismo material pueden tener diferencias de precio significativas debido a las especificaciones, estándares y requisitos de procesamiento:
1. Espesor y ancho: Las placas estándar de espesor medio de 3 a 12 mm tienen un precio basado en el espesor. Las placas de más de 16 mm de espesor requieren más pasadas de laminado y tienen ciclos de producción más largos, lo que hace que los precios aumenten con el espesor. Las placas extragruesas de más de 60 mm tienen altas barreras de producción y una capacidad limitada, lo que genera una prima más significativa. En cuanto al ancho de la placa, el ancho estándar de 1500 mm tiene el precio más bajo, mientras que las placas de 1800 mm, 2000 mm de ancho y las placas de longitud no estándar tienen distintos grados de aumento de precio.
2. Estándares y tolerancias: Las placas que cumplen con diferentes estándares, como GB/T 4237 (estándar nacional chino), ASTM (estándar estadounidense) y JIS (estándar japonés) tienen diferentes composiciones y requisitos de tolerancia, lo que resulta en diferencias de precio. Las placas con tolerancias positivas y las placas para recipientes a presión que requieren pruebas no destructivas hoja por hoja son más caras que las placas industriales ordinarias.
3. Servicios de procesamiento adicionales: El precio base es para la superficie decapada NO.1. El procesamiento secundario, como nivelación CNC, corte longitudinal, corte por láser, pulido con chorro de arena/trefilado, etc., generará tarifas de procesamiento adicionales por proceso, lo que en última instancia aumentará el precio de compra final.
Categoría relacionada
Enviar Consulta
Datos de contacto
-
DIRECCIÓN
Hanyu Jingu, zona de alta tecnología, ciudad de Jinan, provincia de Shandong, China
-
Teléfono
-
Correo electrónico
Para consultas sobre acero al carbono, acero inoxidable, acero galvanizado o lista de precios, déjenos su correo electrónico y nos comunicaremos con usted dentro de las 24 horas.


Recomendaciones de noticias


